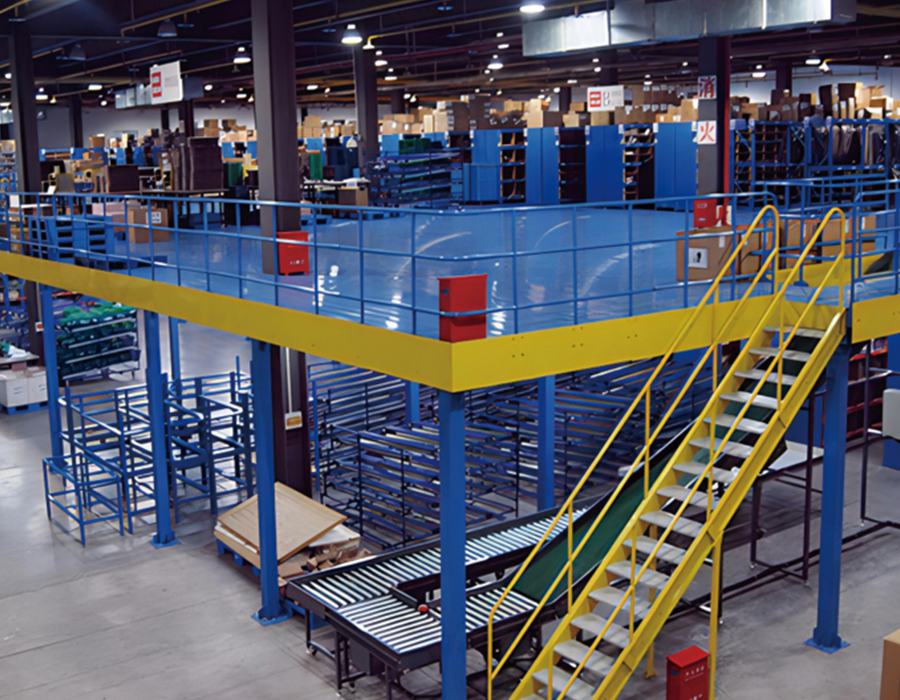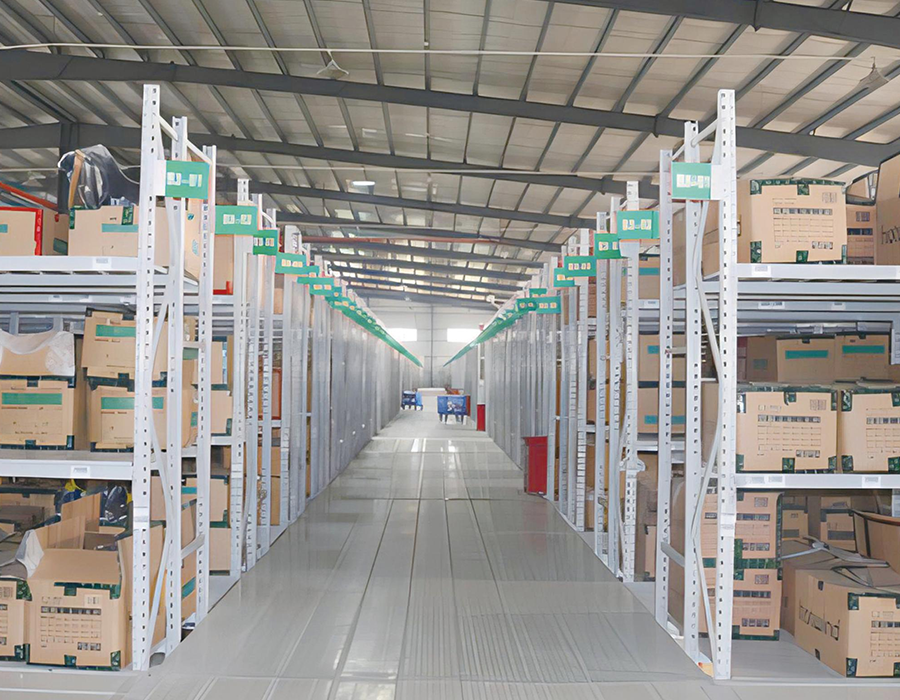
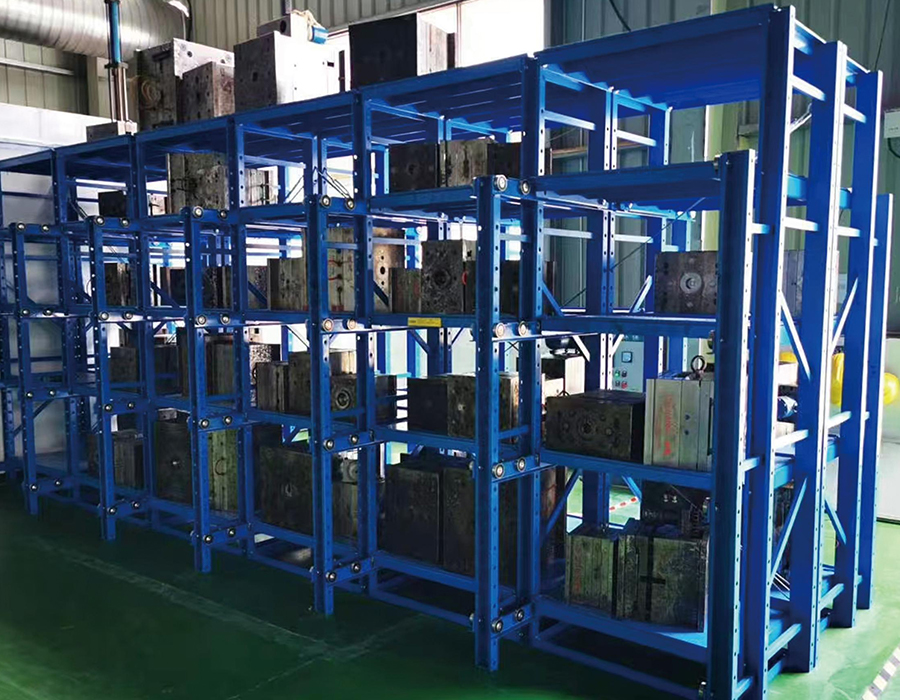
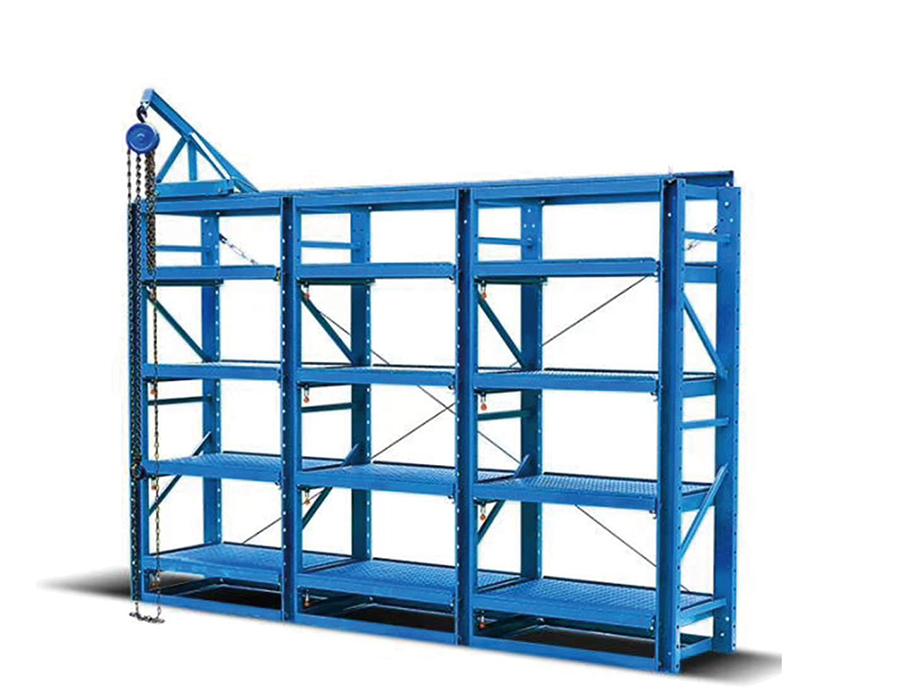
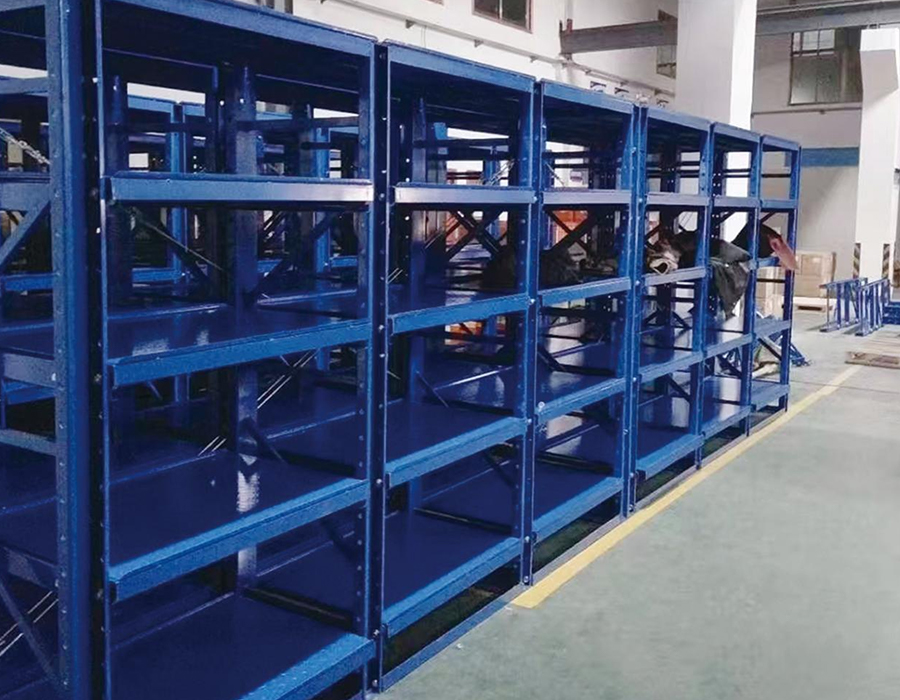
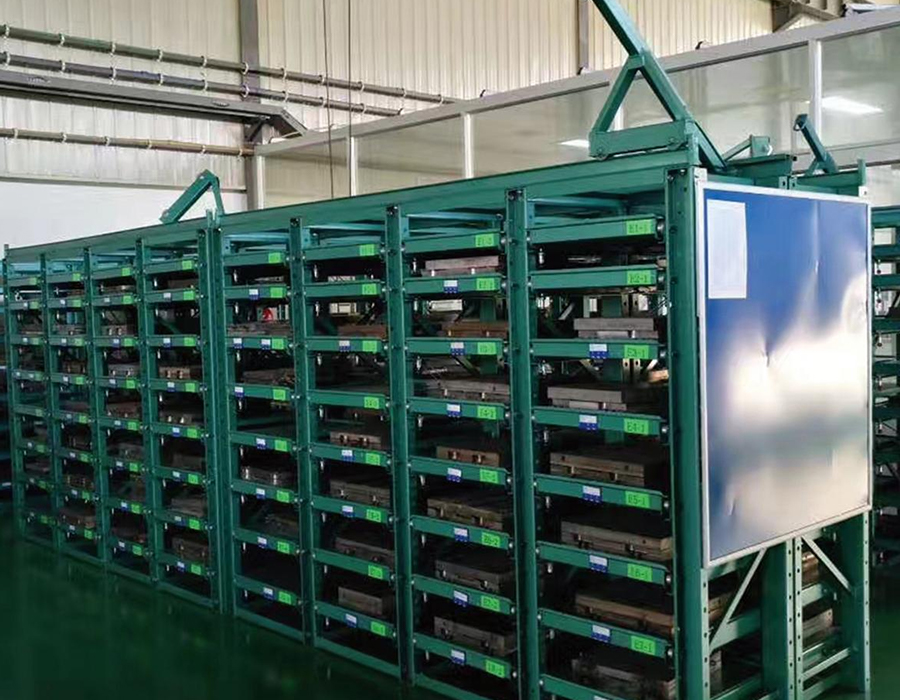
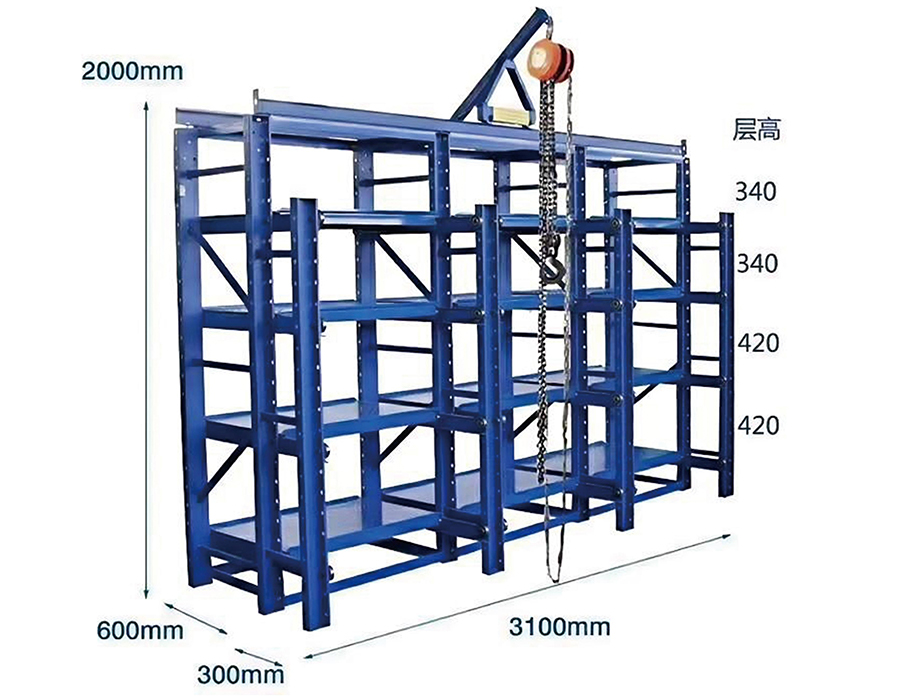
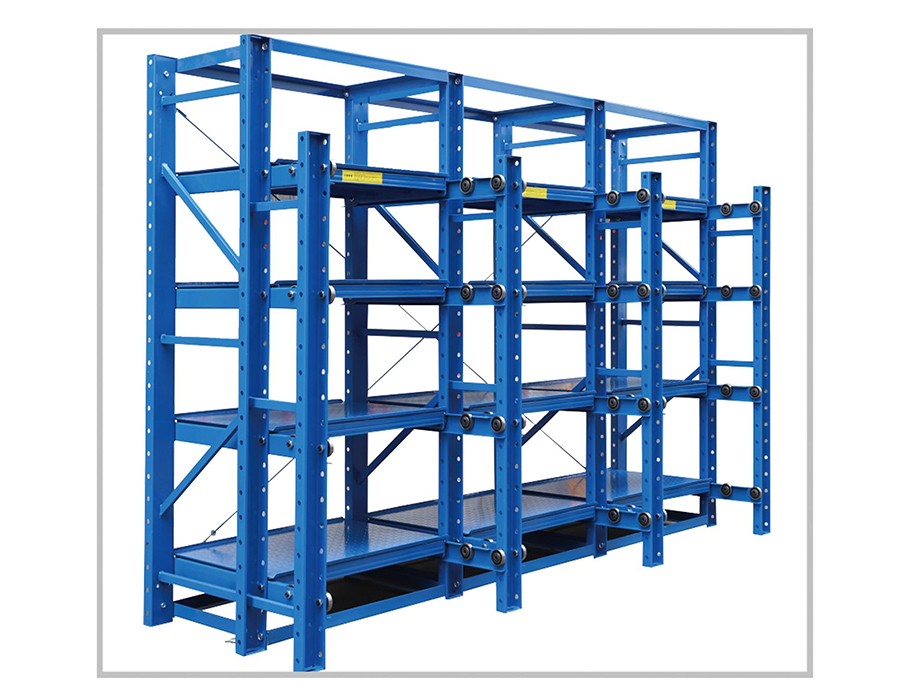
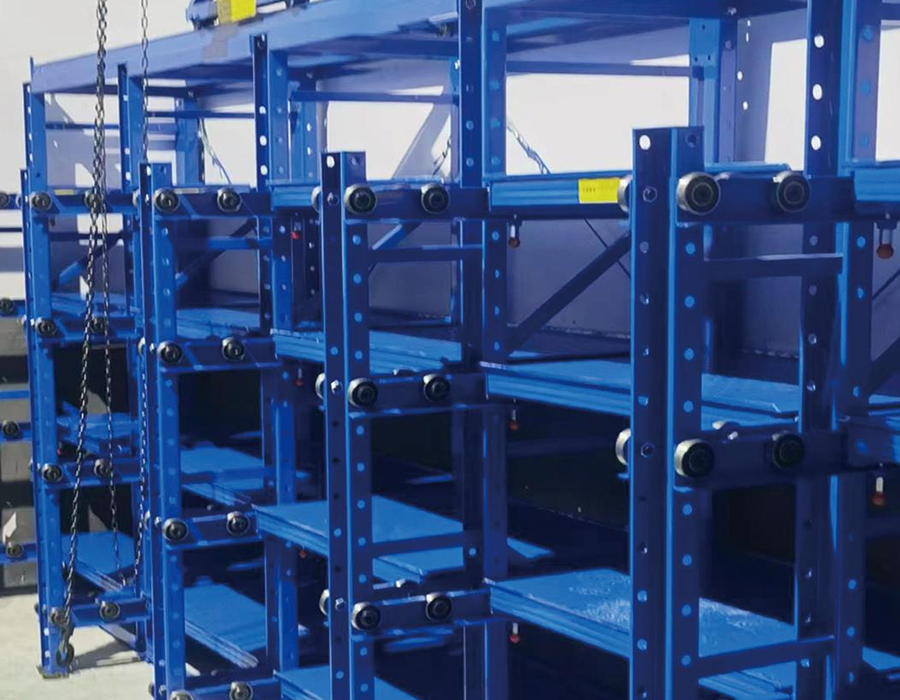
Rak cetakan tipe laci adalah sistem penyimpanan yang dirancang khusus untuk penyimpanan terorganisir, klasifikasi, dan pengambilan perkakas industri, tersedia dalam konfigurasi semi terbuka dan terbuka penuh untuk menyesuaikan dimensi cetakan, berat, dan frekuensi akses yang berbeda di berbagai lingkungan manufaktur.
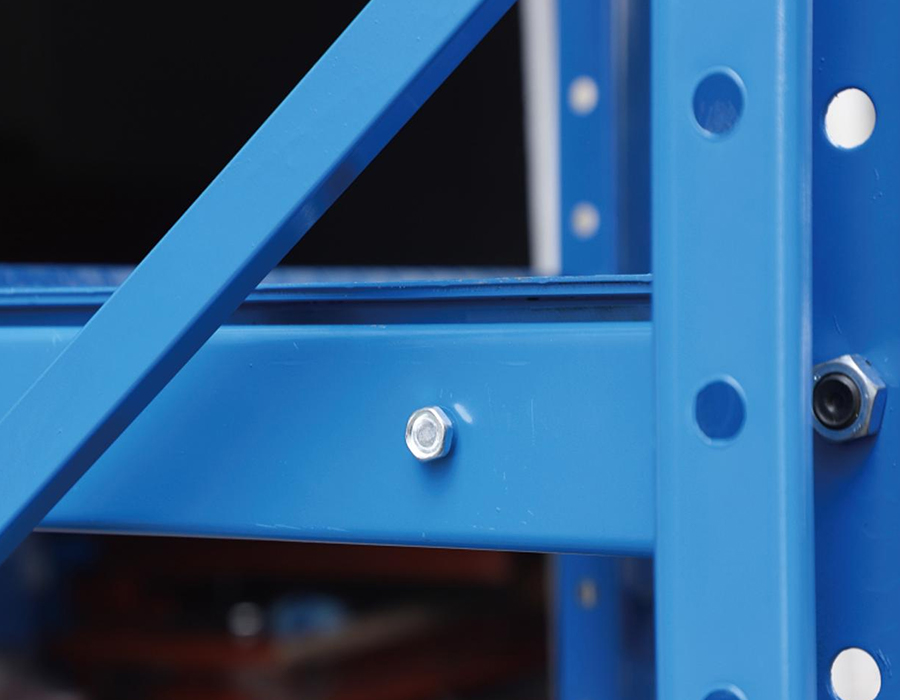
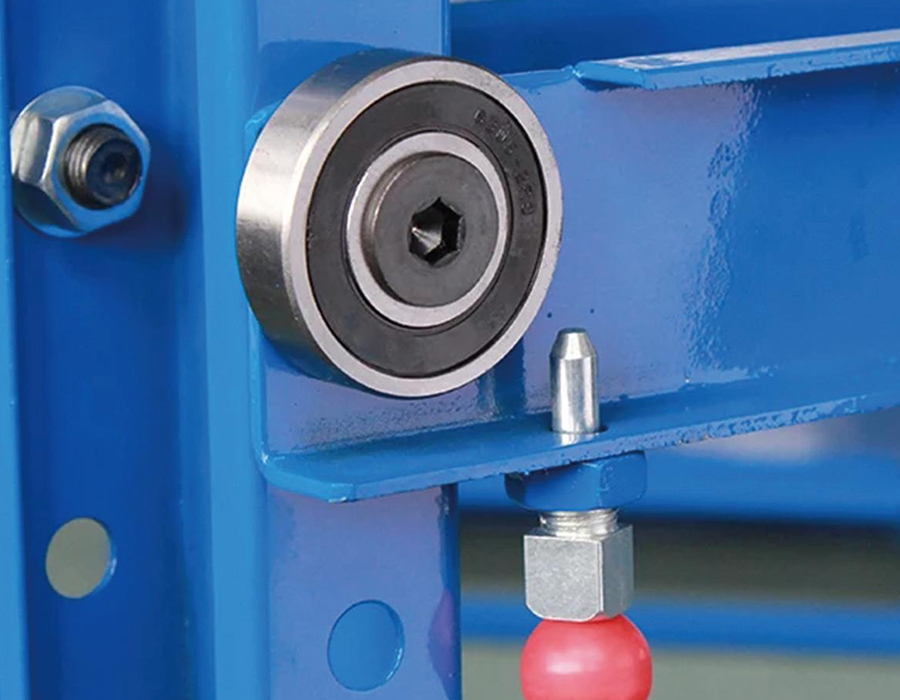
Struktur utama terdiri dari baja saluran berkekuatan tinggi atau baja canai dingin tegak lurus dan balok silang, dengan laci yang dipasang secara presisi untuk pengoperasian yang lancar dan mudah. Setiap laci dilengkapi dengan kunci pengaman posisi dan sekrup penahan anti putus untuk menjaga stabilitas cetakan selama penyimpanan dan mencegah kerusakan yang disebabkan oleh perpindahan yang tidak disengaja.
Kapasitas muatan per laci berkisar antara 200 kg hingga 3.000 kg; model tugas berat terbuka penuh mampu menopang beban 1.200 kg per laci dan dilengkapi dengan perangkat pengangkat terintegrasi untuk memuat dan mengambil tanpa derek di atas kepala atau forklift besar. Mekanisme interlocking secara struktural mencegah lebih dari satu laci diperpanjang secara bersamaan, sehingga menghilangkan risiko ketidakstabilan pusat gravitasi yang terkait dengan beberapa tingkat terbuka.
Perawatan permukaan yang tahan karat, anti lembab dan debu melindungi peralatan yang disimpan dari degradasi lingkungan. Aplikasi utamanya meliputi manufaktur mekanis, perkakas otomotif, cetakan injeksi, dan produksi elektronik — menghasilkan efisiensi penggantian cetakan yang jauh lebih tinggi serta biaya keausan dan kerusakan perkakas yang lebih rendah.
Bayangkan sebuah gudang di akhir suatu shift: palet barang jadi menunggu di ruang penerima, ba...
Baca Lebih LanjutKetika forklift menjatuhkan palet penuh ke balok rak, strukturnya menerima lebih dari beban st...
Baca Lebih LanjutAnhui Huijian Intelligent Equipment Co., Ltd. baru-baru ini menyambut delegasi perwakilan dari pe...
Baca Lebih LanjutMengapa Rak Cetakan Merupakan Alat Alur Kerja Inti Dalam lingkungan produksi mana pun ya...
Baca Lebih LanjutApa Itu Rak Tanpa Baut Tugas Ringan? Rak Tanpa Baut Tugas Ringan adalah jenis rak penyim...
Baca Lebih Lanjutdalam sebuah penyimpanan rak cetakan tipe laci tugas berat , mekanisme perluasan laci merupakan tempat di mana tuntutan teknis terbesar terkonsentrasi — namun mekanisme ini merupakan komponen yang paling sering tidak ditentukan dalam pengadaan anggaran. Laci cetakan dapat membawa beban mulai dari 500 kg hingga lebih dari 5.000 kg tergantung pada aplikasinya, dan laci tersebut harus memanjangkan beban tersebut dengan lancar hingga jarak 600–1.200 mm tanpa defleksi lateral, tanpa ikatan di bawah beban eksentrik, dan pengoperasian yang andal dalam ribuan siklus. Persyaratan ini tidak dapat dipenuhi dengan meningkatkan skala slide laci tugas ringan standar.
Dua jenis sistem ekstensi dominan yang digunakan dalam rak cetakan industri adalah slide bantalan rol baja dan sistem rel pemandu berprofil dengan gerbong bola resirkulasi. Perosotan bantalan rol menggunakan rol baja yang diperkeras yang dijalankan dalam saluran yang dibentuk dingin — mereka kuat, toleran terhadap kontaminasi, dan mudah dirawat, namun kapasitas dukung beban per satuan lebarnya dibatasi oleh tegangan kontak rol. Untuk laci yang melebihi 2.000 kg, sepasang roller slide menjadi tidak praktis tanpa jarak yang sangat lebar, yang pada gilirannya meningkatkan lebar ruang rak secara keseluruhan. Sistem rel pemandu berprofil — pada dasarnya rel gerak linier yang dipinjam dari teknologi peralatan mesin — mencapai peringkat beban dinamis yang jauh lebih tinggi dalam penampang melintang yang lebih sempit, namun lebih sensitif terhadap ketidaksejajaran selama pemasangan dan memerlukan lingkungan pengoperasian yang lebih bersih untuk mencapai masa pakai terukurnya.
Parameter spesifikasi penting bukan hanya kapasitas beban statis tetapi juga peringkat beban dinamis dalam siklus perluasan berulang. Sistem geser dengan beban statis 3.000 kg mungkin memiliki umur kelelahan yang hanya mencapai 20.000 siklus ekstensi penuh pada beban tersebut — yang, dalam ruang cetakan yang beroperasi dua shift setiap hari, berarti kira-kira dua hingga tiga tahun sebelum penggantian bantalan diperlukan. Pembeli harus meminta peringkat siklus beban dinamis dan tidak hanya mengandalkan angka kapasitas statis saat membandingkan spesifikasi rak cetakan tipe laci.
Berat cetakan hampir selalu dinyatakan sebagai berat bersih dari rakitan cetakan itu sendiri — inti, pelat rongga, dan sistem ejektor. Angka inilah yang muncul pada kartu cetakan dan digunakan sebagian besar manajer produksi saat menentukan persyaratan penyimpanan. Namun, beban aktual yang harus ditanggung oleh rak cetakan tipe laci secara konsisten lebih tinggi daripada berat nominal cetakan, terkadang dengan selisih yang signifikan, karena adanya massa tambahan yang terakumulasi dalam kondisi penyimpanan.
Beberapa faktor yang berkontribusi terhadap rendahnya jumlah ini dalam praktiknya:
Praktik desain yang andal adalah dengan menerapkan faktor 1,25× pada berat cetakan nominal saat menentukan kapasitas laci, dan memperlakukannya sebagai peringkat beban kerja minimum, bukan maksimum. Penyimpanan kami tugas berat rak cetakan tipe laci dinilai dan diuji pada beban kerja yang dinyatakan dengan menerapkan faktor keamanan penuh — memperhitungkan kondisi pemuatan dunia nyata yang sering kali terlewatkan oleh angka berat cetakan nominal.
Konfigurasi permukaan laci rak cetakan jarang dibahas dalam percakapan pengadaan, namun berdampak langsung pada kondisi cetakan selama penyimpanan, kemudahan penanganan, dan waktu yang diperlukan untuk pengambilan dan persiapan cetakan. Pelat baja datar — permukaan laci yang paling umum — mudah dibuat dan mampu digunakan secara umum, namun ini bukan permukaan yang optimal untuk setiap jenis cetakan atau durasi penyimpanan.
Pelat datar dengan cakupan penuh memberikan area kontak maksimum dan cocok untuk cetakan dengan permukaan dasar datar yang dikerjakan dengan mesin. Masalah spesifikasi utama adalah toleransi kerataan permukaan: pelat laci yang menyimpang lebih dari 3–5 mm saat beban penuh menciptakan kondisi dukungan yang tidak merata yang dapat menyebabkan tekanan pada pelat dasar cetakan yang tidak dirancang untuk pembebanan tiga titik. Tulang rusuk harus diorientasikan untuk meminimalkan defleksi tengah bentang di bawah tapak cetakan, yang memerlukan mengetahui lokasi pusat massa cetakan relatif terhadap laci, bukan hanya berat totalnya.
Permukaan bilah baja atau kisi-kisi batang memungkinkan cairan pendingin, cairan pemotongan, dan residu pelepasan cetakan mengalir melalui laci daripada menggenang di permukaan platform. Hal ini sangat berguna terutama di fasilitas tempat jamur dimasukkan ke dalam penyimpanan tanpa pembersihan menyeluruh. Kerugian strukturalnya adalah beban terkonsentrasi dari cetakan berukuran kecil bertumpu pada masing-masing batang daripada didistribusikan ke seluruh pelat, sehingga meningkatkan tekanan lokal pada titik kontak dan berpotensi menandai permukaan cetakan lunak jika tinggi batang terlalu kasar.
Untuk fasilitas penyimpanan cetakan presisi bernilai tinggi dengan persyaratan dimensi yang ketat, laci dapat dilengkapi dengan blok penempatan mesin atau blok V yang dapat disesuaikan yang mendaftarkan cetakan dalam orientasi tertentu. Hal ini mencegah cetakan bergeser selama perpanjangan laci — risiko nyata jika cetakan berat berada pada pelat datar yang halus — dan memastikan bahwa peralatan pengangkat dapat mengaktifkan titik pengangkatan cetakan secara konsisten tanpa mengubah posisinya. Biaya fabrikasi tambahan untuk menemukan fitur biasanya dapat diperoleh kembali dalam tahun pertama melalui pengurangan waktu penanganan dan menghilangkan pemeriksaan ulang setelah perpindahan akibat penyimpanan.
Laci yang dapat diperluas sepenuhnya membawa cetakan seberat 3.000 kg mewakili salah satu permintaan muatan lokal tertinggi dalam sistem penyimpanan gudang mana pun. Momen kantilever yang dihasilkan oleh perpanjangan penuh — hasil kali berat cetakan dan jarak perpanjangan dari muka depan rak — harus ditahan seluruhnya oleh sistem pemandu laci dan dipindahkan kembali ke rangka rak melalui struktur pemasangan geser. Jika jalur muatan ini terganggu oleh kegagalan pemandu, geser baut pemasangan, atau retak las, konsekuensinya adalah turunnya beban penuh laci secara tiba-tiba dan tidak terkendali.
Sistem rak yang dirancang tanpa redundansi struktural mengandalkan integritas jalur beban tunggal melalui mekanisme ekstensi. Menambahkan redundansi berarti membangun elemen pendukung sekunder yang hanya berfungsi jika terjadi kegagalan, mencegah jatuhnya bencana tanpa menjadi aktif dalam kondisi pengoperasian normal. Langkah-langkah redundansi paling praktis yang digunakan dalam desain rak cetakan tipe laci tugas berat meliputi:
Menentukan fitur redundansi menambah biaya — biasanya 12–18% dari biaya mekanisme laci — namun ini adalah dasar perbandingan yang tepat, bukan total biaya rak. Terhadap tanggung jawab dan gangguan operasional akibat jatuhnya cetakan yang melibatkan perkakas senilai ratusan ribu yuan, investasi teknik ini dapat dibenarkan.
Identifikasi cetakan dan efisiensi pengambilan merupakan hambatan operasional yang berulang di fasilitas yang menyimpan lebih dari 30–50 cetakan, bahkan ketika sistem penyimpanan fisik dirancang dengan baik. Keuntungan yang melekat pada rak cetakan tipe laci - bahwa setiap cetakan menempati laci khusus yang dapat diekstraksi dan diperiksa satu per satu - hanya terwujud sepenuhnya jika sistem identifikasi memungkinkan penempatan laci yang benar tanpa membuka beberapa laci secara berurutan.
Pelabelan fisik adalah garis dasarnya: tempat label dipasang di bagian depan setiap laci, terlihat ketika bagian depan rak didekati. Persyaratan praktisnya adalah label harus tetap terbaca di lingkungan ruang cetakan — kabut minyak, kelembapan, dan benturan sesekali membuat label kertas dalam wadah plastik tidak dapat diandalkan setelah enam hingga dua belas bulan. Label berukir baja tahan karat atau pelat aluminium anodisasi dengan konten bertanda laser adalah spesifikasi yang sesuai untuk lingkungan dengan paparan cairan pendingin atau zat pelepas biasa.
Integrasi RFID di tingkat laci semakin banyak diadopsi di fasilitas pengelolaan cetakan dengan siklus produksi pendek dan seringnya pergantian. Tag RFID yang tertanam atau ditempelkan pada bagian depan laci dibaca oleh antena tetap di bagian depan rak atau pembaca genggam, yang menghubungkan lokasi laci fisik ke database manajemen cetakan tanpa pemindaian manual. Persyaratan integrasi utama adalah posisi tag RFID harus tetap konsisten di seluruh laci sistem — variasi lebih dari 20–30mm dari pusat zona baca antena mengurangi keandalan baca di lingkungan logam tinggi di mana refleksi sinyal sudah menjadi tantangan. Dengan kemampuan R&D internal dan fabrikasi laci yang dapat disesuaikan, kami dapat merancang bagian depan laci yang kompatibel dengan RFID dengan kantong tag standar sebagai opsi yang terintegrasi dengan pabrik, bukan sebagai retrofit lapangan.
Sistem barcode dan kode QR menempati posisi tengah – biaya infrastruktur lebih rendah dibandingkan RFID dan lebih tahan lama dibandingkan label kertas bila dicetak pada bahan poliester berlapis logam dengan tinta tahan UV. Pemindai genggam yang terhubung ke tablet atau terminal WMS seluler memungkinkan konfirmasi lokasi sebelum perluasan laci, sehingga mengurangi risiko pengambilan cetakan yang salah di fasilitas tempat penyimpanan beberapa set perkakas yang tampak serupa.
Sistem rak cetakan tipe laci, khususnya yang dikonfigurasi untuk beberapa tingkat cetakan berat, menghasilkan konsentrasi beban lantai yang sering kali melebihi kemampuan pelat lantai gudang standar yang dapat ditopang tanpa intervensi teknis. Rak cetakan dua tingkat yang menyimpan 3.000 kg cetakan di masing-masing enam laci per ruang membawa potensi beban total ruang sebesar 36.000 kg — tidak termasuk berat struktur rak — yang didistribusikan ke empat tapak pelat dasar. Tekanan lantai di bawah setiap pelat dasar dapat melebihi 80–100 ton per meter persegi jika pelat dasar berukuran kecil dan pelat beton tipis.
Langkah pertama dalam setiap proses perencanaan pemasangan rak cetakan adalah memperoleh sertifikasi beban lantai dari insinyur struktur untuk area pemasangan — bukan spesifikasi kapasitas lantai umum bangunan, yang biasanya berupa beban nominal yang terdistribusi secara merata dan tidak mencerminkan perilaku beban titik. Beban titik di bawah pelat dasar rak berperilaku berbeda dari beban terdistribusi dalam hal tegangan geser pukulan pada pelat, dan lantai gudang lama yang dirancang untuk beban terdistribusi 5 ton per meter persegi mungkin rentan terhadap kegagalan pukulan di bawah beban pelat dasar terkonsentrasi sebesar 20 ton bahkan jika berat total berada dalam kapasitas yang didistribusikan.
Apabila kapasitas lantai terbatas, solusi praktisnya meliputi:
Korosi pada permukaan cetakan selama penyimpanan adalah salah satu bentuk kerusakan perkakas yang paling mahal dan dapat dicegah di fasilitas manufaktur, namun hal ini sering kali disebabkan semata-mata karena penerapan penghambat korosi yang tidak memadai dan bukan karena masalah lingkungan penyimpanan. Desain rak cetakan tipe laci mempengaruhi lingkungan mikro di sekitar cetakan yang disimpan dengan cara mempercepat atau memperlambat oksidasi permukaan, terlepas dari senyawa penghambat karat apa pun yang diterapkan pada permukaan cetakan sebelum disimpan.
Kondensasi adalah penyebab korosi utama di sebagian besar lingkungan penyimpanan cetakan. Cetakan dengan massa termal yang besar – terutama alat die-casting berukuran besar yang disimpan setelah siklus produksi panas – mendingin secara perlahan dan melewati titik embun udara sekitar saat suhu permukaannya turun. Jika udara di sekitar cetakan dalam laci tertutup atau semi tertutup memiliki sirkulasi terbatas, uap air mengembun pada permukaan cetakan dan tetap bersentuhan dalam waktu lama. Desain rak dengan rumah laci tertutup — panel samping kokoh dan penutup atas — menciptakan kantong udara stagnan yang memperburuk efek ini dibandingkan dengan rak rangka terbuka yang memungkinkan sirkulasi udara sekitar di sekitar cetakan yang disimpan.
Fitur desain praktis yang mengurangi risiko korosi pada penyimpanan cetakan tipe laci meliputi:
Apa yang tidak dapat dikompensasi oleh desain rak adalah perawatan permukaan yang tidak memadai sebelum penyimpanan. Pembungkus film penghambat korosi fase uap (VCI), minyak pencegah karat yang diaplikasikan pada semua permukaan yang tidak dicat, dan pelindung garis perpisahan yang disegel tetap menjadi pertahanan utama terhadap korosi jamur dalam penyimpanan. Kontribusi rak ini adalah untuk menciptakan kondisi di mana perawatan tersebut dapat bekerja secara efektif — yang berarti meminimalkan kondensasi, kontaminasi, dan waktu kontak kelembapan yang terkumpul, bukan sekadar menyediakan lantai kering untuk tempat cetakan berada.
Perjalanan ekstensi laci adalah parameter spesifikasi yang sering diatur ke angka bulat — 600mm, 800mm, atau ekstensi penuh — tanpa analisis sistematis mengenai jarak perjalanan sebenarnya yang diperlukan untuk pengangkatan dan penanganan cetakan yang aman di fasilitas tertentu. Jarak perjalanan yang tidak ditentukan secara umum merupakan sumber kesulitan penanganan dan risiko cedera; jarak tempuh yang terlalu ditentukan akan meningkatkan momen kantilever pada sistem pemandu dan mungkin melebihi kapasitas struktural rak untuk berat cetakan tertentu.
Jarak perjalanan laci minimum yang diperlukan ditentukan oleh geometri cetakan, jenis alat pengangkat yang digunakan, dan ruang kosong yang tersedia di depan rak. Perhitungan pemerintahan melibatkan tiga variabel:
Pendekatan yang sistematis adalah menyiapkan gambar berskala dari laci yang diperpanjang sepenuhnya dengan cetakan pada posisinya, melapisi geometri pendekatan kait derek dan batas lorong, dan memverifikasi bahwa jarak bebas pengangkatan dan persyaratan jalan keluar lorong terpenuhi pada jarak perjalanan yang dipilih. Latihan menggambar ini memerlukan waktu kurang dari satu jam dan menghilangkan keluhan pasca-pemasangan yang paling umum mengenai rak cetakan tipe laci — bahwa laci tidak dapat memanjang cukup jauh untuk pemasangan derek yang aman dengan perkakas.
Tim Profesional kami
Siap Mendukung Anda.


 Produsen Rak Penyimpanan Gudang